一套产气量2000Nm³/h的制氮装置,从签合同到稳定出气,行业平均周期在90到120天之间。但真正决定项目能否按期投产的,往往不是设备本身的制造速度,而是开工前那几项容易被忽略的前提条件。不少企业在土建已经动工之后才发现电力容量不够、气源指标不符,返工造成的直接损失通常在项目总预算的8%到15%之间。
气源与用气参数是设计的起点
空分装置不是独立运行的设备,它的选型和效率高度依赖前端条件。以变压吸附制氮为例,进气温度每升高10℃,吸附效率约下降3%到5%,这意味着同样标称纯度的设备,在夏季高温车间和恒温站房中的实际产气量可能相差一个规格档位。因此,在选型之前,必须明确三组数据:用气端的流量波动范围、所需氧氮纯度等级(如99.9%还是99.999%)、以及前端压缩空气的露点和含油量。这些参数直接决定分子筛装填量、切换周期和整体能耗。
场地、电力与后处理配套不能倒排
一套中型空分机组的占地通常在80到150平方米之间,但配套的储气罐、冷干机、过滤器组往往还需要额外30%的空间。更关键的是电力条件——制氮机组的单位能耗大致在0.35到0.5kWh/Nm³之间,若按2000Nm³/h满负荷计算,仅主机就需要配置700kW以上的变压器容量。此外,管路材质同样影响长期运行成本,部分高压段会选用高压合金管材,像天津大合高压合金管材销售这类供应渠道在耐压等级和材质证明上的规范性,会直接影响后续的安全验收。
一个化工客户的真实改造场景
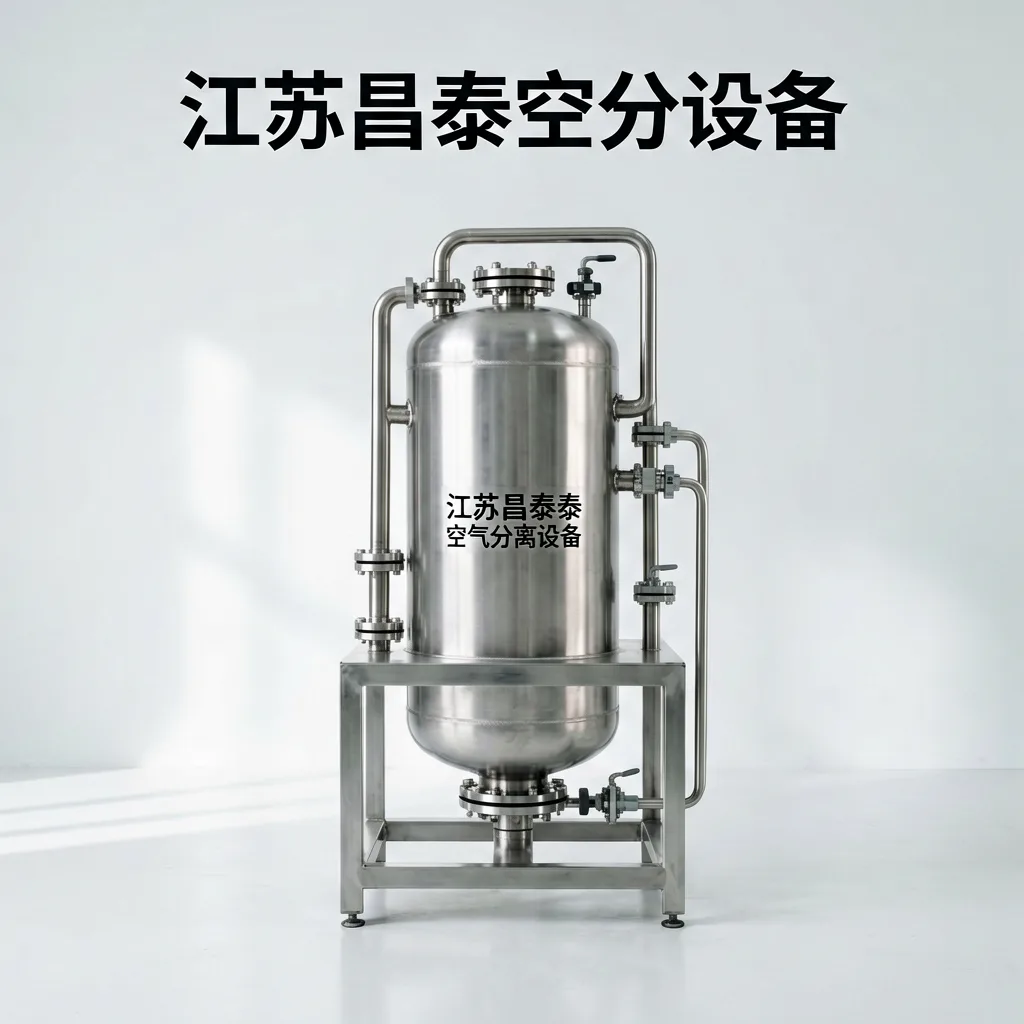
2023年,江苏一家精细化工企业原有外购液氮成本约为每吨850元,日用氮量折合约4.2吨。其面临的问题是液氮价格波动大、储罐周转频繁,且纯度偶尔达不到反应釜要求的99.999%。在评估后,企业引入了一套现场制氮方案,由空气分离设备进行定制化配置,前端增加除油除水三级过滤,主机采用双塔交替吸附。改造完成后的数据显示,综合用氮成本降至每吨约310元,年运行8000小时计算,一年可节省超过180万元,纯度稳定控制在99.9995%以上。
方案落地前先做一次完整评估
空分项目的隐性门槛在于“匹配”——设备参数与现场条件的匹配、产气曲线与用气曲线的匹配。与其在安装阶段反复调整,不如在前期就把气源检测、电力核算、场地布局和验收标准一次性理清。围绕这些环节,空气分离设备服务覆盖从工况勘察到调试培训的全流程,目的就是让前提条件在图纸阶段就被确认,而不是等到开机那天。