一套200Nm³/h的制氮装置,从签合同到出合格气体,行业平均周期在45天左右。但不少采购方发现,设备到场后纯度波动、能耗超标的问题往往要再拖两个月才能解决。问题出在哪?多数时候不是设备本身,而是选型、安装、调试三个环节被割裂了。
第一步:选型不是比价格,是比工况匹配度
空分设备的能耗差异极大。以制氮为例,同样是99.9%纯度,不同工艺路线每立方米氮气的电耗可以相差0.15度以上。按每天运行20小时、年运行300天计算,一台200Nm³/h的设备一年电费差距可能超过15万元。江苏昌泰空气分离设备有限公司在前期选型阶段会要求客户提供完整的用气曲线、环境温度和纯度波动范围,而不是只报一个峰值流量。这种做法的价值在于:设备投产后实际能耗更接近设计值,避免“大马拉小车”的隐性浪费。
第二步:安装质量决定设备寿命的上限
空分设备对管道洁净度和冷箱保温的要求远高于一般通用机械。行业统计显示,约30%的售后故障与安装阶段的管路污染或保温层施工缺陷有关。一套空气分离设备如果冷箱内管道焊接未做置换处理,运行半年后就可能出现露点超标。昌泰的做法是安装环节由原厂工程师全程驻场,关键节点留存影像记录,这比事后返工的成本要低得多。
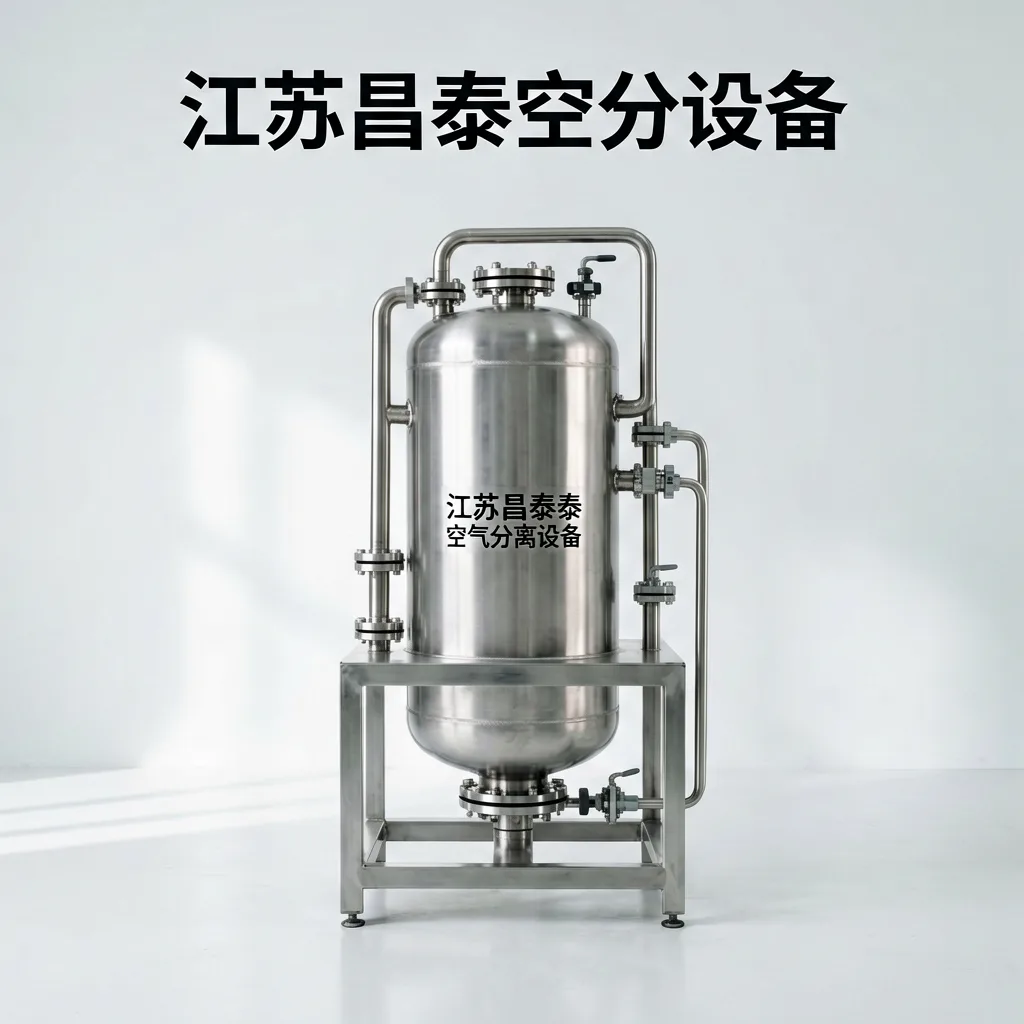
第三步:调试不是“能出气就行”
调试阶段最容易被忽视的是变负荷测试。很多项目只验证满负荷工况,但实际生产中用气量往往在60%到100%之间波动。一套完整的空气分离设备服务应包含至少72小时的变负荷运行验证。以某金属热处理企业为例,其原有制氮机在50%负荷下纯度从99.99%跌至99.5%,导致工件氧化报废率上升2.3%。更换为昌泰的变频调节制氮装置后,在40%到100%负荷区间内纯度稳定在99.99%以上,年报废损失减少约28万元。
从选型到安装再到调试,三个环节的衔接质量直接决定空分设备的实际运行成本。如果您的项目正在规划阶段,不妨参考上述思路做一次全流程评估。更多技术资料可访问 jsctair.com 了解,也可与福州加职科技有限公司等专业服务商交流行业经验。