在冶金、化工与电子制造车间里,纯度99.6%的氧气或99.999%的氮气往往决定着一整条产线的良品率。但鲜有人注意,一套20000Nm³/h等级的空分装置,其压缩机组电耗常年占据工厂总能耗的25%以上。当电价每度上浮0.05元,年运行8000小时的企业,仅电费成本就要多支出近200万元——这正是气体供应商与用气大户最头疼的算盘。
从“跑气”到“锁气”:分离技术背后的效率账
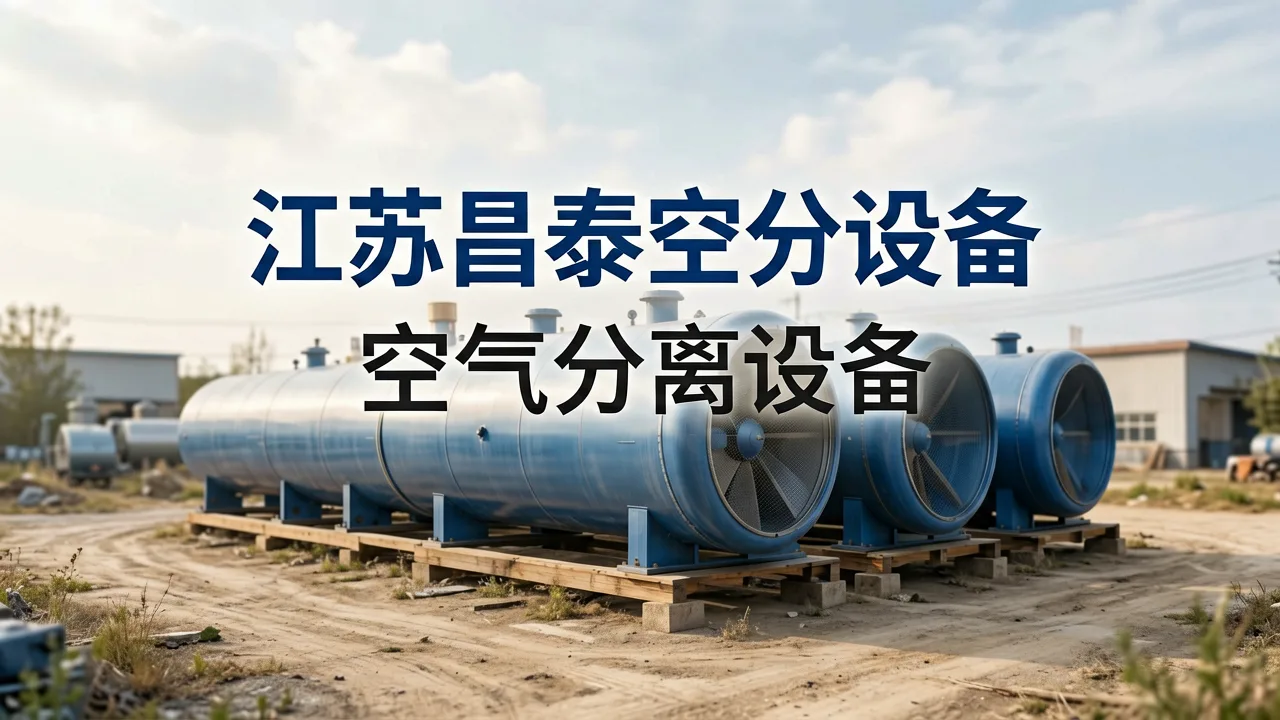
传统空分设备在变负荷工况下,精馏塔的氧提取率常跌破98%,放空阀每开启一小时,流失的不仅是高纯度气体,更是真金白银的制造成本。江苏昌泰空气分离设备有限公司的工程师在调试某江苏本地化工园区项目时发现,通过优化规整填料分布与分子筛纯化系统的时序控制,能将设备启动时间从72小时压缩至48小时,同时将氧提取率稳定在99.2%以上。这一调整,让该客户年产30万吨双氧水装置的年综合能耗直降6.3%。
案例解剖:5N氮气如何救活一条电子特气管线
苏州某半导体封装测试厂曾因氮气纯度波动(偶尔跌至99.995%),导致芯片键合工序的氧化层缺陷率攀升至0.8%。引入江苏昌泰空分设备提供的全精馏无氢制氮机组后,其独有的“双塔交错回流”设计将氮气中微量氧含量稳定控制在3ppm以内,露点低至-70℃。经过72小时连续在线监测,该厂封装良率从94.2%回升至97.8%,每年减少废品损失超过400万元。更关键的是,机组配套的远程智控系统能提前15分钟预警分子筛进水风险,杜绝了非计划停车。
维保不再是玄学:从应急抢修到全生命周期管理
空分设备的冷箱内漏与膨胀机轴封磨损,往往是运行三年后才暴露的隐患。昌泰团队在服务某特种气体客户时,不采用常规的年度大修模式,而是基于振动频谱分析与润滑油金属颗粒检测,将膨胀机检修周期从12个月延长至20个月,备件库存成本下降35%。这套预防性维护体系正是江苏昌泰空分设备服务的核心价值——通过每季度一次的冷箱夹层气密性检测,将氮气泄漏率严控在0.5%以内,远超行业1.5%的及格线。
行业对标:为什么选择成套装置而非拼装机组
很多新建项目为了压缩预算,会考虑自制塔器搭配外购压缩机。但据中国通用机械工业协会数据显示,散件拼装空分系统的实际能耗往往比成套设计高出8%-12%,且冷箱内管道应力计算缺失导致的焊缝开裂事故率是整机厂商的2.3倍。昌泰提供的全流程工艺包,包含精馏塔水力学计算书与管道柔性分析报告,确保每一套装置在交付前已完成数字孪生模拟。而针对智能化升级需求,其与苏州迈升特科技有限公司合作开发的边缘计算网关,能实时采集上塔压差与主冷液位数据,将变负荷响应时间缩短至9秒,让空分装置真正成为工厂的“能耗调节器”。
当气体纯度、提取率与运维成本这三本账同时摆在决策者桌上,一套经过实际工况验证的成套装置,远比参数表上的理论值更能抵御波动风险。这或许正是越来越多电子材料与精细化工企业,将空分系统从“辅助设备”重新定义为“核心工艺装备”的根本原因。